太阳能板出货前检验:12项检查清单
出货前检验能在集装箱封柜前发现BOM替换、闪光测试功率偏低和微裂纹。以下是买家使用的12项检查清单和AQL方案。
太阳能板出货前验货,是指在成品批次包装之前,由第三方到现场进行的检验:通常按 ISO 2859-1 一般检验水平 II、AQL 2.5(主要缺陷)随机抽取 32 至 80 块组件,此外还包括以铭牌功率 ±3% 为判定标准的闪测、对每一块抽检组件做 EL 扫描,以及对照已确认的数据表进行 BOM 核对。它并不是读取工厂自己的测试报告。
为什么工厂闪测报告不等于验货
工厂闪测报告记录的,只是产线在工厂自行挑选的组件上测得的数据;而验货记录的,是独立验货员从你所采购的批次中随机抽取的组件上测得的数据。
这一差距是结构性的,与是否诚信无关。下线测试机只会记录流经它的那些序列号,而三班倒的工厂完全可以让某台测试机在一小时内被绕开。IEC 61215 和 IEC 61730 是设计鉴定标准:它们证明某一设计曾在实验室里、用少量样品、通过一次既定序列测试。两者都不是批次验收标准。数据表上的证书并不能说明这一具体集装箱里用的是哪种封装胶膜,IEC 61853 能效评级或 IEC 62804 PID 报告同样如此。它们鉴定的是 BOM,而不是某一批出货。IEC 与 UL 证书范围值得读一遍,这样你就能确切知道它们覆盖什么、不覆盖什么。
真正保护买方的是在 PO 下达之后、针对已经生产出来的组件、并与序列号绑定的证据。出货前是能够做到这一点的最后时机。一旦集装箱封柜,你的筹码就变成了要跨越 30 到 45 天海运航程的质保索赔。
能发现真实问题的 12 个检查点
12 个检查点,区分了真正的验货和一张托盘照片,而前四项决定了你看到的到底是不是自己订购的产品。
- 序列号核对 —— 托盘上每一个序列号都与装箱单和闪测文件一致,无缺号、无重号。
- BOM 核对 —— 边框合金牌号与厚度、玻璃厚度与镀膜、封装胶膜(POE、EPE 或 EVA)、背板、接线盒、连接器、线缆线径与长度。
- 电池片数量、排布与汇流条数量 —— 确认是你订购的 144 半片、11 至 12 条汇流条的结构,而不是降级替代品。
- 尺寸检查 — 长、宽、厚度在 ±2 mm 以内,并核对边框方正度及重量是否与规格书一致。
- STC 条件下的闪光测试 — 1000 W/m²、25 °C、AM1.5G,每个抽检组件的实测功率与铭牌值偏差在 ±3% 以内。
- 每块抽检组件均做 EL 成像检测 — 隐裂、断栅、虚焊、黑片和错位,对照双方约定的参考图集进行判定。
- 耐压测试 — 以系统电压的两倍加 1000 V 进行耐压测试,逐台记录。
- PID 筛选 — 电池与封装胶膜的搭配须与该确切配置对应的 IEC 62804 报告相符。
- 外观与机械检查 — 玻璃崩边、边框划伤、密封胶溢出、背板褶皱、标签清晰度、接线盒粘接强度。
- 接线盒与连接器功能 — 旁路二极管正向压降、连接器插合、电缆抗拉、连接器 IP 等级。
- 包装与装箱方式 — 护角、托盘数量、竖放方向、干燥剂、每柜装箱数量。
- 文件资料 — COC、对应型号的证书、闪光测试 CSV、EL 文件、唛头、装箱单。
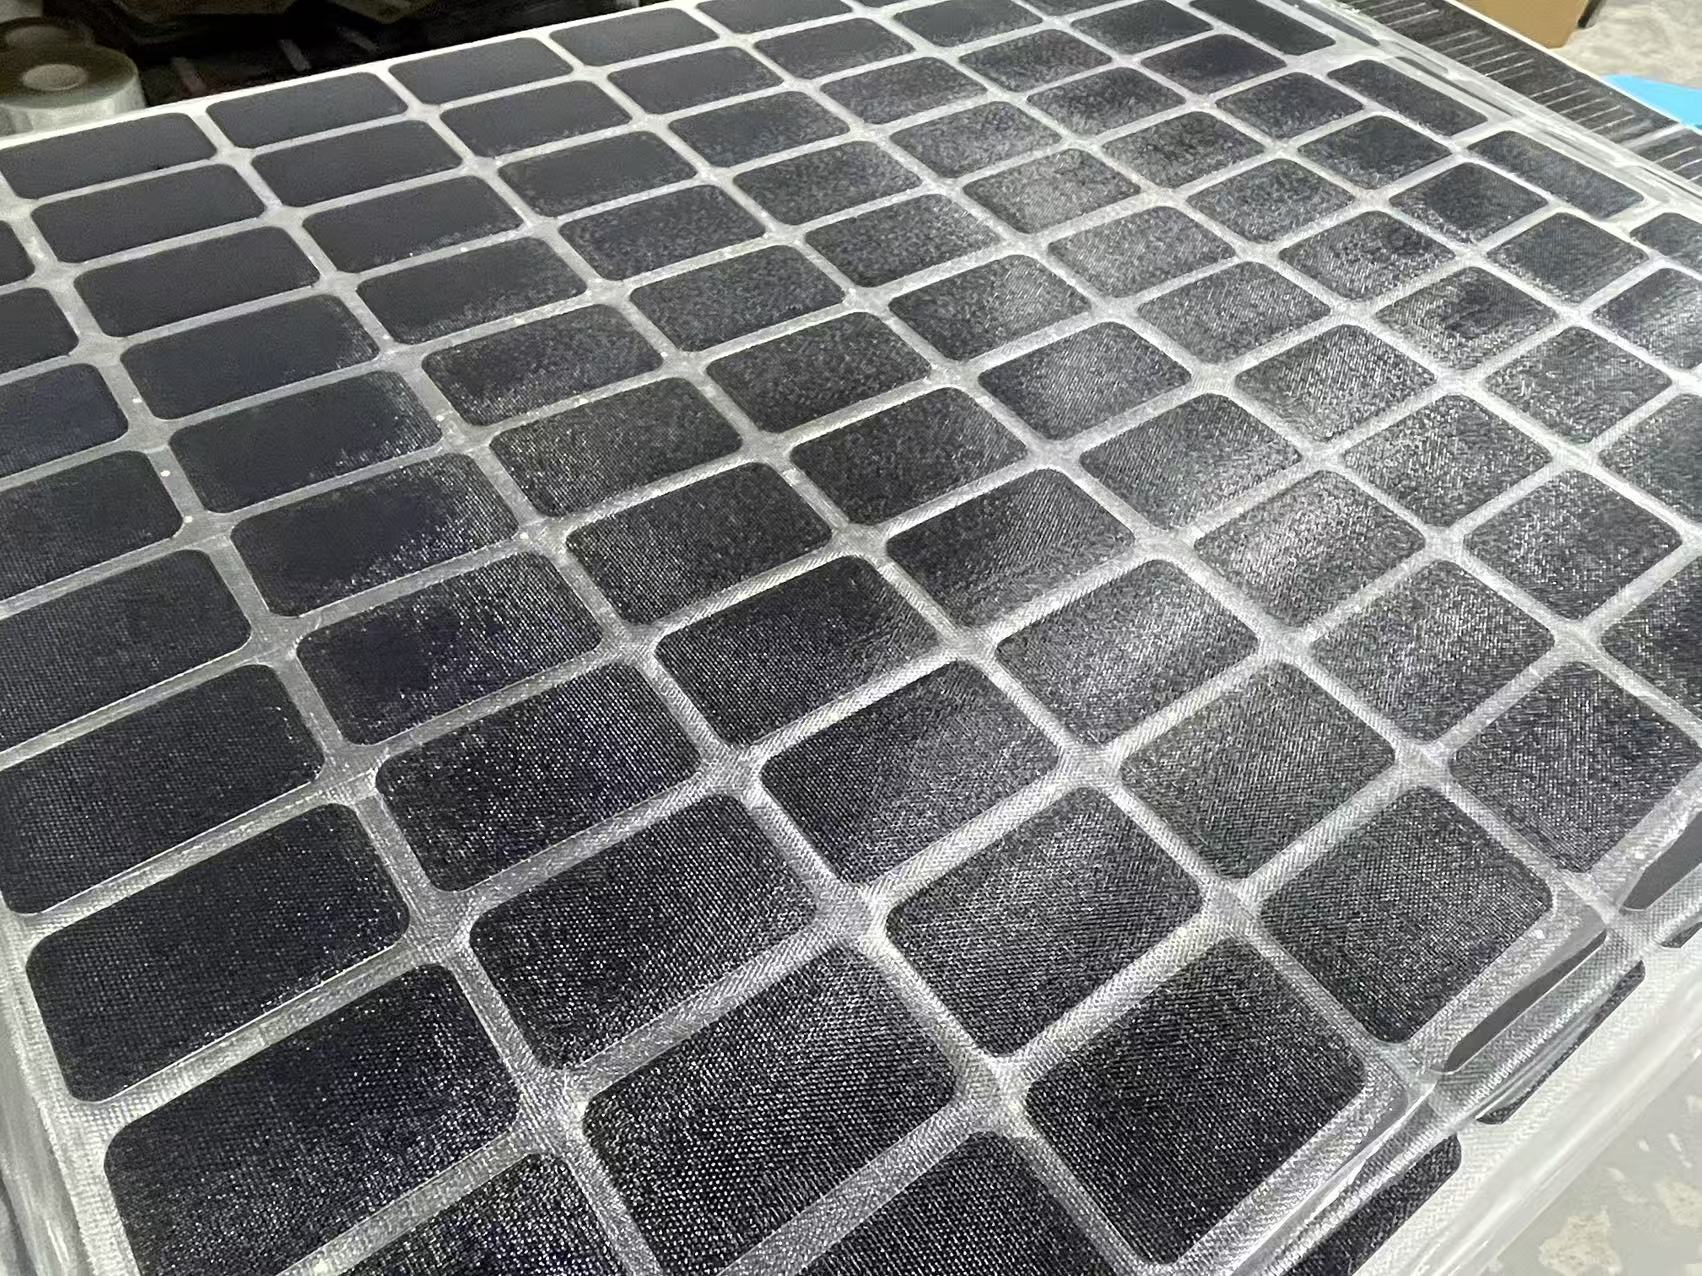
第 1 至 4 点:身份与 BOM 正是替换最容易暴露的环节
偷换材料是代价最高、也最不容易被发现的失效模式。把 POE 换成 EVA、把前板玻璃从 3.2 mm 换成 2.0 mm,或者把 A 级电池片批次换成混批,这些在一米之外都看不出来,但在高温高湿环境下的 PID 表现以及 25 年发电量曲线的形状都会改变。抽检一台机器,数一数汇流条。如果订单指定 TOPCon,那么区分真正 TOPCon 与贴标 PERC 的七项工厂测试就应纳入检验范围,而供应商审核本应已经覆盖了制造商的过程控制。
第 5 至 9 点:电气与 EL 证据
闪光测试是最容易被“礼貌地”造假的检查点:测试设备是工厂自己的,校准证书可能已经过期两年,报告也可能只列出铭牌瓦数。务必坚持索取原始 I-V 曲线数据,以及出具日期在 12 个月以内的校准证书。对于 EL,验收规则必须在图像送达之前就已确定。一个可行的默认标准是:跨过两条以上汇流条的裂纹电池片为零,边框边缘的裂纹电池片为零,汇流条上长度超过 2 mm 的焊点空洞为零。我们的微裂纹检测指南介绍了能让这些判定站得住脚的成像设置。在功率方面,要谈定的是交付功率区间,而不是功率公差:0/+5 W 正公差分档是必须写入的单独条款,绝不能当作默认。
第 10 至 12 点:机械、包装与单证
这些缺陷最终会变成运费索赔,因为一旦集装箱门关上,运输损坏几乎无法归责。一个 40ft HC 视边框尺寸和托盘排布方式,通常装载约 600 至 700 块组件,所以封箱前要对照装箱单核对集装箱装载数量。到货时才发现短装,这种争论是赢不了的。
AQL 抽样:验货员应抽取多少块组件?
对于一柜约 600 至 700 块组件的 40ft HC,按 ISO 2859-1 一般检验水平 II、AQL 2.5 执行,意味着要抽取 80 块组件,而不是工厂乐于给你看的那 5 块。
| 批量(组件数) | 样本量,水平 II | AQL 2.5 主要缺陷(Ac/Re) | AQL 4.0 轻微缺陷(Ac/Re) |
|---|---|---|---|
| 91–150 | 20 | 1 / 2 | 2 / 3 |
| 151–280 | 32 | 2 / 3 | 3 / 4 |
| 281–500 | 50 | 3 / 4 | 5 / 6 |
| 501–1,200 | 80 | 5 / 6 | 7 / 8 |
| 1,201–3,200 | 125 | 7 / 8 | 10 / 11 |
| 3,201–10,000 | 200 | 10 / 11 | 14 / 15 |
如何理解接收数
Ac 为接收数,Re 为拒收数。在 80 件样品中发现 5 个主要缺陷,该批按 AQL 2.5 判定为合格;出现第 6 个则判为不合格。由此可得两条实用规则。第一,在检验员到场之前,以书面形式确认缺陷分类清单,因为主要缺陷与次要缺陷的界线正是争议所在。第二,任何一次拒收之后,下一批改用 AQL 1.5 的加严检验或 Level III 检验水平。检验水平与 AQL 由买方而非供应商选定,并应写入采购订单。
致命缺陷按 AQL 0 执行
有些缺陷根本不做抽样判定。带电部件外露、极性接反、旁路二极管缺失或短路、电池片上方的玻璃破裂、边框角部破损、连接器公母不匹配,或序列号未出现在闪光测试文件中,均按单件判定合格或不合格,只要发现一项,无论抽样结果如何,整批即被叫停。要求将致命缺陷以单独计数的方式报告;只列出主要和次要缺陷数字的报告,恰恰隐藏了最关键的那一类。
照片与视频证据:检验员必须留下什么
每个检查节点都应留下带时间戳、与序列号关联的记录凭证,因为一份未关联序列号的书面合格结论,在六周后的索赔中根本无法立足。
- 每个托盘一张全景照片,托盘标签与多个组件序列号需在同一画面中清晰可辨。
- 每个缺陷的微距照片,画面中需有钢尺作为参照,并可见组件序列号标签。
- EL 图像采用无损 PNG 或 TIFF 格式,每个抽检组件一张,文件名与序列号一致。
- 原始闪光 CSV 文件,外加一张测试仪校准标签的照片,需显示校准有效期。
- 装箱过程的连续未剪辑视频:首个组件装入、最后一个组件装入、封条号码、柜门关闭。
- 一份签字的报告,注明检验员姓名、日期及所依据的标准——抽样采用 ISO 2859-1,I-V 测量采用 IEC 60904-1。
有一条采购方很少写进合同的规则:原始文件应在检验员离场前上传至共享文件夹,而不是第二天早上用邮件发一份压缩 PDF。压缩后的 EL 图像丢失的恰恰是你花钱买来的那些细节。
批次不合格时该怎么办
检验不合格是一次商务事件,而前四个小时往往决定最终结果。
- 封存封条并停止装货。复点样品期间,任何货物不得离开堆场。
- 在任何人开始谈判之前,按 Ac 和 Re 对缺陷进行分类和计数;口头说“我们会解决”不构成处置结论。
- 从三种处置方式中选择一种:依据书面筛选标准进行 100% 分选、对指定单元进行返工,或整批拒收。
- 要复测,而不是复检。返工后的组件必须重新进行闪光测试和 EL 检测;更换接线盒并不能恢复原始闪光测试数据。
- 在船舶开航前谈定费用。FOB 下风险在船舷转移,此后你是在索赔,而不是在谈判——发生这种情况前,值得阅读Incoterms 对比。
- 将此次失效纳入下一张 PO:导致本批次不合格的缺陷,应成为下一份检验计划中的指定检查点。
值得写入采购订单的限值
将数值限值写入 PO 和检验计划,因为如果只告诉检验员检查功率,他就不会检查其他任何项目。
| 检查点 | 典型验收限值 | 参考 |
|---|---|---|
| 闪光功率与铭牌功率对比 | 测试仪上处于 ±3% 以内;订购正公差分档时,交付区间为 0/+5 W | IEC 60904-1 |
| EL 微裂纹 | 无裂纹跨越两根以上汇流条;边框边缘处裂纹电池片为零 | 约定参考组 |
| 耐压 | 2 × 系统电压 + 1000 V,无击穿,记录漏电流 | IEC 61730-2 |
| PID、潮湿环境或地面电站 | 在 85 °C / 85% RH 及 −1000 V 条件下 96 h 后,功率衰减低于 5% | IEC 62804 |
| Pmax 温度系数 | TOPCon 为 −0.29 至 −0.35 %/°C;若闪光测试数据超出规格书范围,则拒收 | IEC 61853 |
| 旁路二极管 | 正向电压符合二极管规格书要求,二极管无开路或短路 | IEC 61730-2 |
| 盐雾、沿海及海上环境 | 边框和五金件通过约定的严酷等级 | IEC 61701 |
| 氨气,农业场所 | 在约定暴露后,封装胶膜无变色或输出功率损失 | IEC 62716 |
如果闪光测试数据表明 Pmax 系数超出该技术的数据表范围,那么电池片档位很可能与报价不符——这其实是一个披着电气外衣的 BOM 问题。
我在包装车间首先检查什么
我从最后一托开始,而不是第一托,因为知道有来访的工厂会把最前面一排特意布置好。
在我们自己的产线上,在我签署任何文件之前,序列号标签、装箱单和 EL 文件必须与我随机亲自挑选的三块组件一致。我还会亲眼查看闪光测试仪的校准标签,因为墙上的证书和针对该设备的证书是两份不同的文件。对于发往船用客户的柔性 ETFE 订单,我会对抽样组件增加弯曲和分层检查,并要求提供 IEC 61701 证据,而不是一份通用证书。我们的工厂与认证页面列出了我们实际持有的认证;如果你想要的型号不在证书范围内,那就是一个值得纳入报价考量的缺口。希望在实际订单上执行这份检查清单的买家,可以发送规格书和目标发货日期,我们会在订舱前完成检查。
常见问题
对于太阳能板来说,第三方出货前检验是否值得花这笔钱?
对大多数进口商来说,是的。费用通常按检验员-天报价,常见在250至450美元区间,另加差旅费,因此单柜验货的成本只占一块组件到岸价值的一小部分。它换来的是PO之后生成的、与序列号关联的证据,而这正是40天后在目的地出现索赔时你所需要的。
太阳能组件应使用什么AQL?
实用默认方案是:按 ISO 2859-1 一般检验水平 II,主要缺陷采用 AQL 2.5,次要缺陷采用 AQL 4.0,致命缺陷按 AQL 0。对于一柜 600 到 700 块组件,这意味着抽样 80 块。任何批次被拒收后,下一批出货需加严至 AQL 1.5 或检验水平 III。
太阳能板出货前检验需要多长时间?
一个40ft集装箱批次通常需要1至2个检验员工作日。仅对80块组件进行EL成像就要花费数小时,闪光测试数据复核还会增加时间。请在截港前五到七天预约验货,现场验货后24到48小时内可收到书面报告。
检测能否发现PID或长期衰减?
不能。PID和衰减是由时间和电压驱动的,检查员无法在一天内复现。检查能做的是:核实BOM与针对该特定电池和封装胶膜组合的IEC 62804报告是否一致,确认湿漏电和绝缘测试结果,并标记出会缩短现场寿命的替代用料。
如果这批货检验不合格怎么办?
先停止装柜并暂扣封条,然后按约定的 Ac 和 Re 限值对缺陷进行分类和计数。从以下一种处置方式中选择:100% 分选、对指定组件返修,或整批拒收。任何返修组件都必须重新做闪光测试并重新做 EL。费用要在船开航前谈定,因为一旦离港,你就是在索赔,而不是在谈判。